冷焊剂封堵50毫米破洞,俄罗斯修车教程让铝制油底壳起死回生
一台车在掉头时轧上凸起的窨井盖,撞穿了塑料护板,砸裂了发动机油底壳。铝合金壳体像饼干一样碎开,留下一个直径50到60毫米的不规则破洞。车主已经准备按4S店的价格换壳体加工时费,但修车师傅拦住了他,说用冷焊剂加铝板补丁可以做到和原厂材料同等强度。
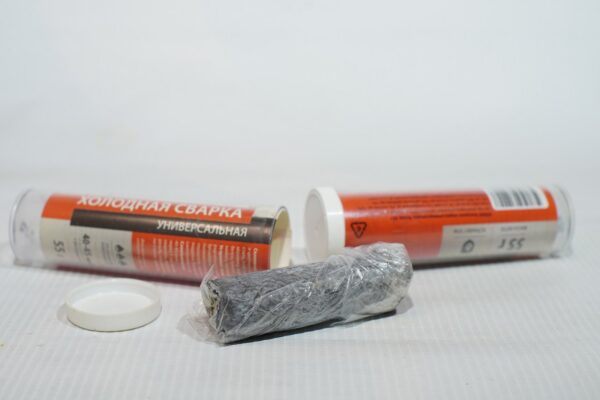
冷焊剂是环氧树脂基的双组分修补材料,市面上品牌极多,但大多数贴牌产品出自少数几家工厂,只换包装。常见形态是一根短棒,外层是增稠的环氧基体,内部包裹着微胶囊封装的固化剂,用手掌揉搓时胶囊破裂,两种成分混合后快速固化。正规品牌的产品附着力很强,能粘住带油渍或潮湿的表面,耐高温、耐振动、耐机械载荷,用得好完全可以当作永久修复手段。
50毫米的洞没法直接用一团冷焊剂糊住,需要配合铝板补丁。补丁从铝板上裁下来,四周比破洞各多留15毫米。如果破洞所在的壳体表面有弧度,补丁要先按弧度预成型。补丁上沿周边钻好安装孔,然后把补丁贴到壳体上当模板,在壳体上标出对应的孔位并钻孔。壳体上的孔需要攻出螺纹,可以用丝锥直接攻,也可以压入拉铆螺母。这次修理用的是M4拉铆螺母,配平头一字螺丝。
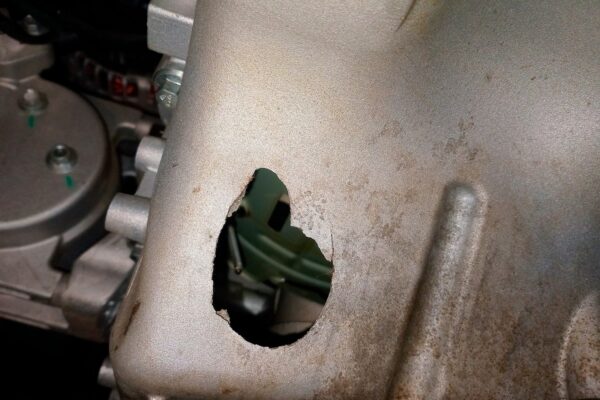
所有接触面必须彻底脱脂,不管冷焊剂包装上怎么写。补丁两面都要擦,手和工具把手上的油也要洗干净。冷焊剂切成两份,先揉开第一份。这里有一个关键操作细节。冷焊剂比普通密封胶稠得多,用手指或小刮刀往表面上抹会搓成细丝挂不住。把它像搓面饼一样揉成一张薄片则来不及,因为好的冷焊剂固化速度很快。正确做法是把揉好的冷焊剂直接压成一张略大于补丁的薄片,整片覆盖到补丁内侧,用手指压紧使其粘牢,再用直径合适的棒在对应孔位上戳穿,插入螺丝。
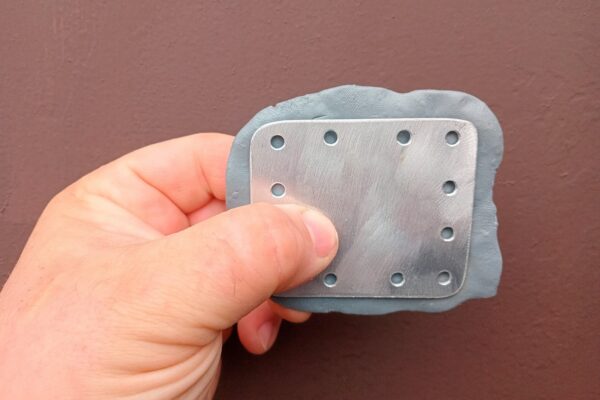
补丁连同螺丝一起对准壳体上的破洞,快速拧紧螺丝,直到补丁四周均匀挤出一圈冷焊剂。挤出的多余部分用刀片切掉,沿补丁边缘保留一到两毫米。
到这一步只完成了一半。如果就此收工,机油会沿螺丝的螺纹渗出来,补丁表面会“出汗”。趁第一层冷焊剂还没完全固化,马上揉开第二份,同样压成薄片,覆盖在补丁外侧,把螺丝头也盖住。第二层的边缘要和第一层从补丁下面挤出来的那圈余料压在一起,用手指反复压实,让两层沿补丁周边形成一个完整的密封包裹。两层在尚未完全固化时对接,能彻底粘合在一起。
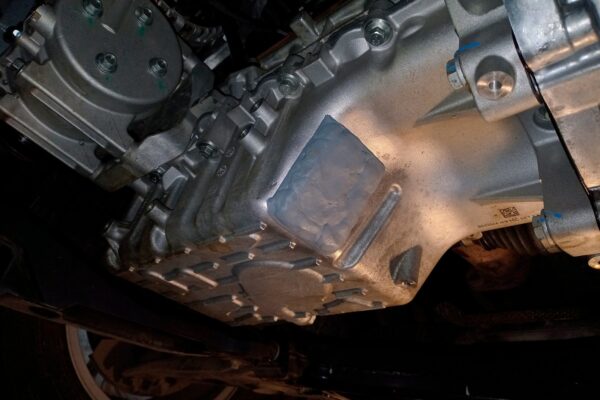
按这个流程做完,漏油的风险接近于零。如果工序没做到位,最坏的结果是补丁表面微微渗油,但不会大量泄漏。修好之后最好把原厂的塑料护板换成正经的金属护板,免得再来一次。